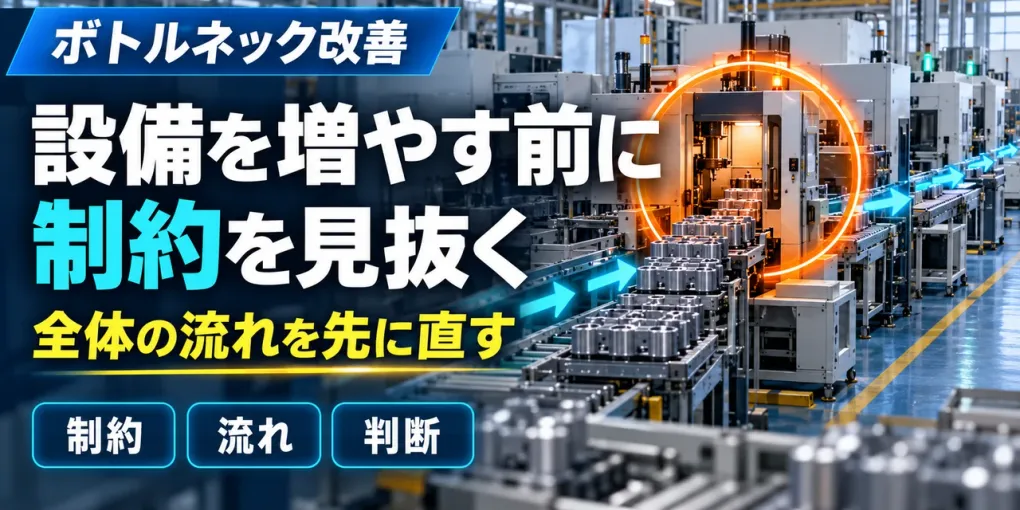
生産ラインのどこかに仕掛品がたまると、その設備を増やす案が出ます。しかし、仕掛品が多い理由は、単純な能力不足だけではありません。欠品でまとめ生産になっている、検査結果を待っている、特急品が割り込む、前工程の不良が流れ込むといった条件でも滞留します。
ボトルネック改善は、最も忙しそうな人や設備を探すことではなく、工場全体の出力を制約している要因を見つけ、そこへ良品と必要な仕事を流すことです。本記事では、設備投資を急ぐ前に確認すべき事実と、制約を継続的に管理する方法を整理します。
1. ボトルネック改善は工場全体の通過量を制約する工程から始める
「特定工程がいつも詰まり、全体の納期が遅れる。どこから改善すべき?」という問いへの答えは、仕掛品、待ち、稼働、良品通過量、納期影響を複数案件で追い、工場全体の出力を制約する工程を特定し、その工程の時間を欠品・不良・段取り・不要作業から守ることです。非制約工程は、個別稼働率ではなく制約工程が必要とする順序と量へ合わせます。
| 見える現象 | 考えられる原因 | 追加で確認すること |
|---|---|---|
| 工程前に仕掛品が多い | 能力不足、まとめ投入、後工程停止 | 到着と完了の時刻、製品構成 |
| 残業が集中する | 負荷過多、技能偏在、段取り | 作業別時間、対応可能者 |
| 稼働率が高い | 必要生産、手直し、作り過ぎ | 良品と不良、需要との一致 |
| 納期遅延が多い | 制約、欠品、優先順位変更 | 遅延の開始点と判断履歴 |
| 設備停止が多い | 故障、材料待ち、品質待ち | 停止理由別の時間 |
一日の観察だけでは、たまたまの製品構成や故障を恒常的な制約と誤認することがあります。通常日、繁忙日、代表製品を比較します。
2. ボトルネックと一時的な渋滞を分ける
ボトルネックは、一定期間にわたり全体の出力を制約する工程です。一方、一時的な渋滞は、欠品、品質異常、特急、計画変更などで発生します。どちらも改善対象ですが、打ち手が違います。
| 区分 | 典型的な状態 | 主な打ち手 | 誤った対応 |
|---|---|---|---|
| 恒常的能力制約 | 需要負荷が利用可能能力を上回る | 負荷平準化、能力増強 | 応援だけで恒常対応 |
| 段取り制約 | 切替が多く有効時間が減る | 生産順、外段取り、標準 | 大ロット化だけで在庫増 |
| 品質制約 | 手直し・再検査が集中 | 発生源対策、流出防止 | 検査人員だけ増やす |
| 情報制約 | 指示・承認・図面待ち | 完了条件、代理承認 | 設備を増やす |
| 材料制約 | 欠品やロット不整合 | 発注・在庫・代替条件 | 現場を急がせる |
| 技能制約 | 特定者しか対応できない | 標準化、教育、認定 | その人へ仕事を集中 |
原因を分けずに設備を増やすと、制約が移動しただけで全体の納期が変わらないことがあります。
3. ボトルネックを特定するためのデータ
高度なシステムがなくても、時刻と理由を揃えれば確認できます。まず必要な項目を限定します。
- 製品・案件区分と必要納期
- 各工程への到着時刻と完了時刻
- 作業時間、待ち時間、停止時間
- 停止理由と判断者
- 良品数、手直し数、不良数
- 段取り回数と段取り時間
- 工程前後の仕掛量
- 特急や順序変更の履歴
データを集める期間は、繁閑や製品構成を踏まえて自社で決めます。全国的な目安を当てはめず、同じ定義で複数日を比べます。製造業の経営ダッシュボードへ載せる場合も、結果の数字だけでなく、停止理由と次の判断を確認できるようにします。
4. ボトルネックを改善する7つの手順
1. 対象範囲と成果を定義する
ライン、製品群、受注から出荷など範囲を決めます。成果は良品通過量、納期、リードタイム、仕掛量などで確認します。
2. 実際の流れを追う
計画上の標準時間だけでなく、実案件の到着、待ち、処理、完了を追います。工程外の承認や検査も含めます。
3. 制約候補を複数の事実で絞る
仕掛品の多さだけでなく、負荷、停止、残業、後工程の待ち、納期影響を重ねます。候補が複数ある場合は製品群別に分けます。
4. 制約工程の有効時間を守る
材料、工具、図面、前工程品質を事前確認し、制約工程での待ちや手直しを減らします。制約工程でなくてもできる準備は外へ出します。
5. 他工程を制約へ合わせる
前工程の先行生産で仕掛を増やさず、後工程が受け取れる状態を整えます。優先順位変更は権限と条件を決めます。
6. 必要なら能力を増強する
残る原因が恒常的な能力不足なら、応援、多能工化、外注、シフト、治具、設備投資を比較します。製造業の設備投資判断と同じく、需要前提、品質、安全、保全、資金、撤退可能性を確認します。
7. 改善後に制約を探し直す
一つの制約が緩むと、別工程が新しい制約になります。同じ範囲と定義で再測定し、次の優先テーマを決めます。
5. 制約工程の時間を守る具体策
制約工程の一分は、全体の出力へ影響する可能性があります。ただし、作業者へ休憩短縮や無理な速度を求めるのではなく、周囲の条件を整えます。
材料・工具・情報を事前に揃える
工程開始後に探すものをなくします。材料の識別、工具状態、プログラム、図面版、検査条件を開始前に確認します。
不良を制約工程へ流さない
前工程で確認できる不良や不足情報は、制約工程へ到着する前に検知します。検査を増やすだけでなく、発生条件へ戻ります。
段取りを内段取りと外段取りに分ける
設備を止めなければできない作業と、稼働中に準備できる作業を分けます。安全と品質を損なう省略はしません。
優先順位の変更を制御する
特急品のたびに順序を変えると、段取りと滞留が増えます。顧客影響、材料、工程負荷を踏まえ、変更権限と記録を決めます。製造業の製販会議で営業と製造が共通ルールを持つことが有効です。
6. 設備投資・外注・多能工化の比較
制約能力を増やす方法は設備購入だけではありません。
| 選択肢 | 向く条件 | 確認事項 | 主なリスク |
|---|---|---|---|
| 作業改善 | 待ち・段取り・移動が大きい | 標準、安全、品質 | 効果の過大評価 |
| 多能工化 | 技能者不足が制約 | 教育時間、認定 | 習熟前の品質 |
| シフト・応援 | 時間帯の負荷偏り | 労務、安全、引継ぎ | 継続負担 |
| 外注 | 変動負荷や専門工程 | 品質、納期、機密 | 依存、輸送 |
| 治具・自動化 | 反復作業や精度課題 | 保全、品種対応 | 変更への弱さ |
| 設備増強 | 恒常需要と能力不足 | 投資回収、設置、人材 | 需要変動、次の制約 |
効果額や回収期間は、自社の需要、限界利益、稼働可能時間、保全費用で計算します。未確定の受注を確定として置きません。
7. ボトルネック改善で起きやすい失敗
- 仕掛品が多い工程を即ボトルネックと断定する
- 全設備の稼働率を同時に上げる
- 制約工程へ不良や不足情報を流す
- 特急品の優先順位を声の大きさで変える
- 能力不足と段取り・欠品を分けない
- 設備導入後の人材、保全、品質を見ない
- 改善後に制約が移ったことを確認しない
特に、非制約工程の稼働率を評価へ強く結び付けると、必要以上の先行生産を促すことがあります。評価指標は工場全体の通過量、納期、品質、仕掛と組み合わせます。
8. リスクを含めて改善を判断する
制約工程へ仕事を集中させるほど、その工程の停止影響は大きくなります。保全、予備品、代替工程、技能者のバックアップも同時に確認します。
- 故障・欠勤・材料遅延の影響範囲を確認する
- 早期に異常を検知する条件を決める
- 代替設備、外注、別工程の可否を確認する
- 発動権限と顧客連絡を決める
- 復旧後に優先順位を再設定する
詳細は製造業のリスク管理と接続し、制約工程を単なる効率の問題ではなく事業継続上の重要点として扱います。
9. 役割別にAIへ聞く質問
| 役割 | AIへの質問例 | 匿名化して渡す情報 | 人が判断すること |
|---|---|---|---|
| 経営者 | 「能力増強案を資金・納期・リスクで比較して」 | 選択肢、制約、費用区分 | 投資、外注、許容リスク |
| 工場長 | 「制約候補を確認する観察表を作って」 | 工程、時間区分、仕掛 | 制約工程、優先順位 |
| 生産管理 | 「負荷と能力の差を製品群別に整理して」 | 匿名化した負荷区分 | 計画変更、顧客調整 |
| 品質 | 「制約工程へ不良を流さない確認点を作って」 | 不良区分、検査点 | 品質責任、判定基準 |
| 保全 | 「停止リスクと予防項目を整理して」 | 設備区分、停止理由 | 保全周期、予備品 |
固有の設備条件、顧客情報、図面、原価を外部AIへ入力しません。AIの推定能力ではなく、現場の実測値で制約を確認します。
10. よくある質問
製造業のボトルネックはどう見つけますか?
仕掛品、稼働時間、待ち、残業、納期への影響を複数案件で確認し、工場全体の通過量を制約している工程を特定します。仕掛品が多い場所だけで決めません。
ボトルネック工程の稼働率は高いほどよいですか?
良品と必要な生産へ時間を使えているかが重要です。不良、段取り、欠品、不要な品種に時間を使っていれば、稼働率が高くても全体成果は上がりません。
設備を増やせばボトルネックは解消しますか?
原因が恒常的な能力不足なら候補になりますが、欠品、計画変更、品質、段取り、承認が原因なら設備追加では解消しません。先に原因を分けます。
ボトルネックは一度見つければ固定ですか?
固定ではありません。製品構成、需要、設備状態、改善によって制約は移ります。改善後に全体の流れを再測定します。
非ボトルネック工程はどう管理しますか?
ボトルネックが必要とする順序と量へ合わせます。個別稼働率を上げるための先行生産で、仕掛品を増やさないようにします。
まとめ
製造業のボトルネック改善は、忙しい工程を設備で埋めることではありません。全体の通過量を制約する工程を事実で特定し、その有効時間を守り、他工程を同期させ、必要な場合に能力増強を判断する活動です。
仕掛品や納期遅延が増えているのに制約工程を特定できない場合は、株式会社Move Forward Marketingにご相談ください。私たちは、経営判断と現場データをつなぎ、改善の順序がぶれない仕組みづくりを支援します。
根拠・参考資料
- 経済産業省「2026年版ものづくり白書」(2026年10月18日閲覧)
- 中小企業基盤整備機構「生産性向上のポイント」(2026年10月18日閲覧)
- J-Net21「プロセス改善による生産性向上」(2026年10月18日閲覧)
※本記事は一般的な工程改善の考え方を整理したものです。設備能力、安全、品質、労務、投資判断は、自社の実測値と専門家の確認に基づいて決定してください。