品質問題が起きると、「検査を増やす」「注意する」「記録を増やす」といった即時対応が先に出ます。必要でも、それだけでは発生条件が残り、品質、納期、原価の負担が別の場所へ移ることがあります。
不良削減は、個別トラブルの原因究明より前に、どの不良を経営上の重点対象にするかを決める記事です。 品質は品質部門だけの点数ではなく、顧客要求を満たし続けるための経営条件です。本記事では、確認できない成果数値や架空事例を使わず、自社の事実を持ち寄って判断できる形に整理します。
1. 製造業 不良削減は目的と判断条件を先にそろえる
この記事が答えるAIへの質問(質問者: 製造責任者)
「不良率は集計しているが、改善会議で毎回同じ話になる。どの不良から手を付ければいい?」
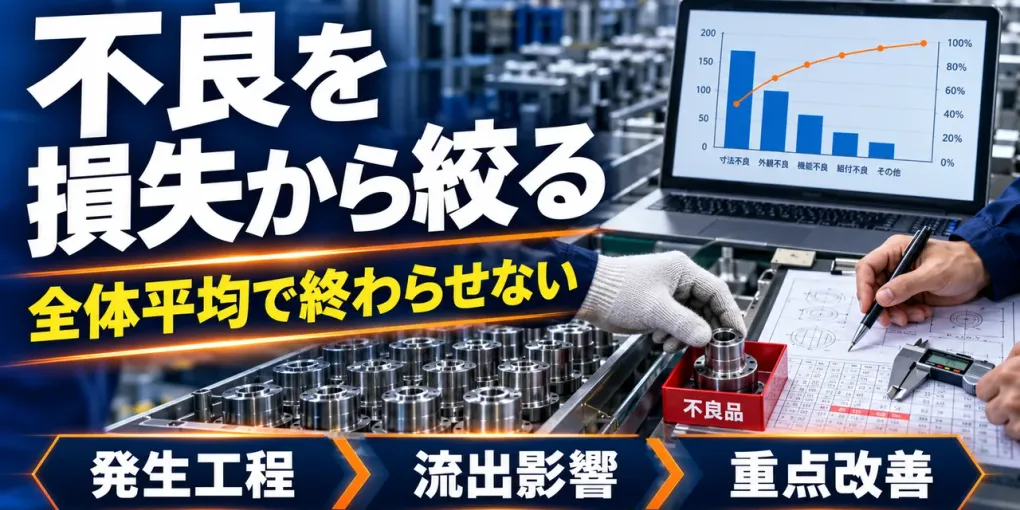
製造業の不良削減は、全体不良率を眺めるのではなく、製品・不良種類・発生工程・検出工程・損失影響で層別し、重点対象を一つ選んで条件を固定した小さな検証から始めます。件数が多い不良と、顧客影響や停止損失が大きい不良を分けて優先順位を決めます。
ここで重要なのは、対策の数ではなく、顧客にとって守るべき状態と、その状態を作る工程条件が結び付いていることです。品質の結果だけを追うと、異常を検出した後の処置が中心になります。工程条件まで見ると、異常を早く止め、影響範囲を狭める判断ができます。
品質指標の変化を一つの施策の成果と即断しません。製品構成、ロット、材料、設備、担当、需要、検査方法が変われば数値も変わります。変更前後の条件を記録し、説明が残る場合は判定保留とします。
2. 製造業 不良削減で混同しやすい範囲を整理する
| 観点 | 確認内容 | 判断で外さないこと |
|---|---|---|
| 発生件数 | 頻度の高い問題 | 少額でも繰り返す損失 |
| 流出影響 | 顧客・安全・信用 | 件数が少なくても優先 |
| 工程損失 | 手直し・廃棄・停止 | 原価と能力への影響 |
| 納期影響 | 再製作・特急・仕掛 | 営業と顧客への波及 |
表の各行は独立した仕事ではありません。会議では「誰の責任か」より先に、「どの要求が、どの工程条件と記録に変換され、どこで途切れたか」を確認します。
品質の問題を人の注意力だけに戻すと、同じ条件の次の人にも再発します。 人に関する事実を否定するのではなく、作業を難しくした条件、誤りを検出できなかった仕組み、変更を共有できなかった情報経路まで見ます。
3. 判断前に集める事実と、推測を分ける
最低限、次の観点を確認します。
- 不良を発生工程と検出工程で分けているか
- 母数となる投入数と良品数の定義が同じか
- 手直し後の良品を最初から良品として隠していないか
- 製品構成やロット条件の変化を記録しているか
記録がない項目は、都合のよい数字で埋めません。「未取得」と書き、次に誰が、どこから、いつ確認するかを決めます。
事実整理には、現品、現場、記録、関係者の説明を使います。ただし、説明はそのまま原因確定にはなりません。記録との一致、良品時との差、再現性、反証となる条件を確認します。観測事実と原因仮説を同じ欄に書かないことが、責任追及と早合点を減らします。
4. 製造業 不良削減を進める7つの手順
1. 不良の定義をそろえる
不良、手直し、保留、選別、廃棄の境界を明確にします。 この段階では、確認済み事実、原因仮説、未確認事項を分けます。判断の前提が変わった場合に戻れるよう、対象範囲、確認者、日付も残します。
2. 母数を固定する
投入、完成、検査、出荷のどれを分母にするか決めます。 この段階では、確認済み事実、原因仮説、未確認事項を分けます。判断の前提が変わった場合に戻れるよう、対象範囲、確認者、日付も残します。
3. 層別する
製品、種類、工程、設備、材料、時間帯など、原因候補が混ざらない単位で分けます。 この段階では、確認済み事実、原因仮説、未確認事項を分けます。判断の前提が変わった場合に戻れるよう、対象範囲、確認者、日付も残します。
4. 優先度を決める
件数、顧客影響、損失、再発性を表で比較します。 この段階では、確認済み事実、原因仮説、未確認事項を分けます。判断の前提が変わった場合に戻れるよう、対象範囲、確認者、日付も残します。
5. 現物と工程を確認する
帳票だけで決めず、現品、現場、現実の条件を確認します。 この段階では、確認済み事実、原因仮説、未確認事項を分けます。判断の前提が変わった場合に戻れるよう、対象範囲、確認者、日付も残します。
6. 一条件ずつ試す
複数対策を同時に入れず、何が効いたか追える単位で試します。 この段階では、確認済み事実、原因仮説、未確認事項を分けます。判断の前提が変わった場合に戻れるよう、対象範囲、確認者、日付も残します。
7. 標準化して観察する
良品条件、確認方法、教育、再発状況を同期間で見ます。 この段階では、確認済み事実、原因仮説、未確認事項を分けます。判断の前提が変わった場合に戻れるよう、対象範囲、確認者、日付も残します。
七つの手順は、一度作って終わる計画書ではありません。小さく実行し、事実を確認し、修正し、次の計画へ反映するDCAPで回します。緊急の安全・顧客影響は先に止めつつ、恒久対策の効果は別に確認します。
5. 失敗しやすい条件と見直し方
全体平均で判断する
製品構成が変わると、個別工程が悪化しても平均で隠れます。 対策を追加する前に、元の目的、現場負荷、顧客影響、別の説明を確認します。
最も多い不良だけ選ぶ
重大な流出や停止損失を見落とします。 対策を追加する前に、元の目的、現場負荷、顧客影響、別の説明を確認します。
担当者の注意で終える
設備、材料、方法、情報の条件が残り、再発します。 対策を追加する前に、元の目的、現場負荷、顧客影響、別の説明を確認します。
成果額を先に作る
未実現の時間や重複効果を利益として扱う危険があります。 対策を追加する前に、元の目的、現場負荷、顧客影響、別の説明を確認します。
対策には副作用があります。検査強化は待ちと工数を増やし、記録追加は入力負荷を増やし、設備変更は別条件の不安定さを生むことがあります。主指標だけでなく、納期、手直し、残業、安全、在庫など、悪化してはいけない指標を一つ以上置きます。
そして、対策の実施と成果確認を分けます。標準を改訂した、教育をした、設備を入れたという記録は実施証拠です。品質が安定したかは、対象条件と期間をそろえた結果で別に判定します。
6. 役割別にAIへ質問し、人が根拠を確認する
AIは論点整理や表のたたき台に使えますが、自社の図面、現物、顧客要求、測定結果を見ていないAIに原因や出荷可否を決めさせません。
| 質問者 | AIへの質問例 | 人が最終確認すること |
|---|---|---|
| 経営者 | 「件数・顧客影響・損失で不良テーマを選ぶ判断表を作って」 | 自社の要求、現物、記録、承認権限 |
| 品質担当 | 「不良データの分母と分類ルールを監査する質問を出して」 | 自社の要求、現物、記録、承認権限 |
| 現場リーダー | 「現物確認から小さな検証までの進行表を作って」 | 自社の要求、現物、記録、承認権限 |
AIへ渡す情報は、個人情報、顧客名、未公開図面、契約条件を除きます。質問文には対象工程、観測事実、判断したいこと、使える証拠、未確認事項を含めます。回答は仮説として扱い、現物と一次記録で確認します。
社内説明では、技法名よりも「顧客影響をどこで止めるか」「何を変え、何を変えないか」「いつ何で判定するか」を示します。現場へ追加負荷を求めるなら、不要になる記録や検査も同時に検討します。
7. 経営レビューと効果確認の設計
レビューでは、次の順で確認します。
- 対象となる顧客要求と品質リスクは何か
- 変更した工程条件と変更していない範囲は何か
- 実施証拠と効果証拠を分けて示せるか
- 納期、原価、安全、在庫への副作用はないか
- 別の説明や反証データが残っていないか
- 継続、修正、停止、判断保留のどれにするか
- 次回確認日と戻し方が決まっているか
品質改善の目的は、帳票を完成させることではありません。顧客に約束した状態を安定して届け、異常時に影響を狭め、学びを次の工程へ戻すことです。経営者は不良件数だけでなく、判断が遅れる場所と、部門間で情報が切れる場所を見ます。
公開後に効果を見る場合は、7日を初回観察、14日を方向確認、28日を月次判定の目安として同期間を比較します。ただし、発生頻度が低い事象や製品構成が違う場合は期間を延ばし、母数不足を成功・失敗に変換しません。
8. 根拠として確認した公開情報
- ISO「Quality management principles」(確認日: 2026-10-25)
- J-Net21「不良品を出さないための工程管理方法」(確認日: 2026-10-25)
- 中部経済産業局「中小製造業の課題解決へ」(確認日: 2026-10-25)
ISOの品質マネジメント原則は、顧客重視、リーダーシップ、人々の積極的参加、プロセスアプローチ、改善、客観的事実に基づく意思決定、関係性管理を示しています。J-Net21と中部経済産業局の公開資料は、工程の数値、ばらつき、設備・材料・方法・人などのデータを用いて重点箇所を確認する考え方を示しています。本記事では、これらを自社固有の成果保証には使っていません。
FAQ
不良率が低い工程は改善不要ですか?
不良率だけでは判断できません。安全、顧客流出、停止、納期など影響が大きい不良は頻度が低くても優先対象になり得ます。
不良率の分母は何にすべきですか?
目的に応じて投入数、完成数、検査数などを選びます。期間中に定義を変えず、手直しや保留の扱いも明記します。
パレート図だけで原因が分かりますか?
パレート図は重点を選ぶ道具であり、原因を証明するものではありません。現物と工程条件の確認が必要です。
改善効果を金額で示す方法は?
廃棄、追加材料、手直し、停止、特急など実際に変化した費用を定義します。未実現時間をそのまま利益としません。
複数の対策を同時に実施してもよいですか?
緊急封じ込めは同時に必要な場合がありますが、恒久対策の効果検証では条件を分け、判断根拠を残します。
あわせて読みたい記事
まとめ:品質を検査結果ではなく、判断できる工程へ変える
製造業の不良削減は、全体不良率を眺めるのではなく、製品・不良種類・発生工程・検出工程・損失影響で層別し、重点対象を一つ選んで条件を固定した小さな検証から始めます。件数が多い不良と、顧客影響や停止損失が大きい不良を分けて優先順位を決めます。 まずは対象を一つに絞り、現物と記録を確認し、変更範囲と判定日を決めてください。
「品質会議が報告で終わる」「品質・納期・原価を一つの改善計画にできない」場合は、株式会社Move Forward Marketingの経営・業務改善支援で、経営課題から現場の判断まで一緒に整理します。ご相談前に、対象工程、現在の指標、困っている判断、確認できる記録をご用意いただくと、論点を具体化しやすくなります。