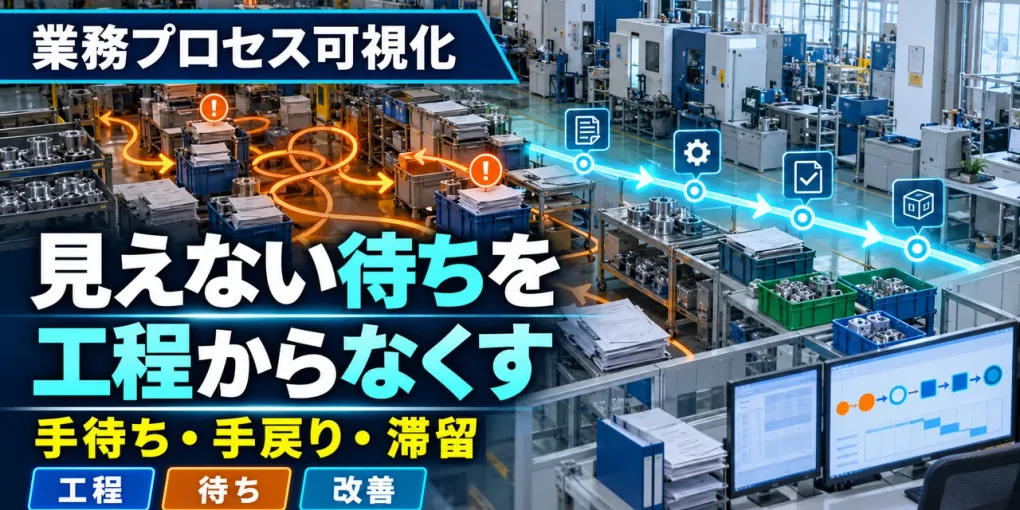
製造現場の改善というと、加工や組立の作業時間へ目が向きます。しかし、納期を長くしている原因が、営業から技術への情報不足、承認待ち、材料手配の遅れ、検査後の差し戻しにあることも少なくありません。部門ごとの管理表だけでは、受け渡しの間にある時間が見えません。
業務プロセス可視化は、きれいなフローチャートを作る作業ではありません。物、情報、判断がどこで止まり、戻り、重複しているかを、部門を越えて共有する作業です。本記事では、受注から出荷までを一枚で捉え、改善対象を見つける実務手順を説明します。
1. 製造業の業務プロセス可視化は「受け渡しの間」を見えるようにする
「前工程と後工程の間で何が起きているか分からない。どのように可視化すればよい?」という問いへの答えは、一つの実案件について、受注から出荷までの物・情報・判断の流れを時系列で追い、作業時間だけでなく待ち、差し戻し、仕掛、承認者を記録することです。部署別の理想手順ではなく、実際に起きた流れを起点にします。
| 可視化する流れ | 記録する内容 | 見つかる問題 |
|---|---|---|
| 物の流れ | 材料、仕掛品、完成品の場所と量 | 運搬、滞留、作り過ぎ |
| 情報の流れ | 図面、仕様、注文、検査結果の受け渡し | 二重入力、最新版不明、情報不足 |
| 判断の流れ | 承認者、判断条件、期限 | 判断待ち、属人化、差し戻し |
| 時間の流れ | 開始、終了、待ち、処理 | リードタイムの長い区間 |
| 例外の流れ | 特急、変更、不良、欠品時の動き | 標準外対応の集中 |
可視化の成果物は、図そのものではなく、改善すべき仮説と確認すべき事実です。図を完成させることが目的になると、更新されない資料が残ります。
2. 部門別の手順書だけでは見えない問題
営業、設計、購買、製造、品質、出荷は、それぞれ自部門の仕事を管理しています。ところが納期遅延や手戻りは、部門の境界で起こることがあります。
情報が不足したまま次工程へ渡る
営業が受けた要求、図面版数、検査条件、希望納期が揃わず、後工程が確認のために止まります。前工程では「渡した」、後工程では「必要情報がない」という認識差が生まれます。
同じ情報を複数の表へ入力する
受注情報を営業管理表、生産計画、購買表、検査表へ転記すると、時間だけでなく版違いの危険が増えます。入力作業の自動化より先に、正本と利用目的を決めます。
判断条件が人の頭の中にある
特急対応、外注切替、品質判定などが特定の管理者に集中すると、その人が不在のときに止まります。製造業の役割責任マトリクスで、実行、承認、相談、共有を分けると判断待ちを整理できます。
例外処理が通常業務を圧迫する
特急、仕様変更、材料欠品、不良が通常ルートへ割り込み、優先順位が頻繁に変わる状態です。例外件数だけでなく、誰のどの判断で計画を変えたかを記録します。
3. 可視化の粒度は目的で選ぶ
細かい図ほど正確とは限りません。全社の受注から出荷までを見る図と、加工工程の秒単位の動作を見る図では目的が違います。
| 目的 | 適した範囲 | 主な記録 | 避けること |
|---|---|---|---|
| 全体の納期把握 | 受注から出荷 | 部門、滞留、判断 | 動作まで細分化する |
| 部門間連携 | 引継ぎ区間 | 入力、出力、責任 | 部門内だけで完結する |
| 工程改善 | 材料投入から良品 | 工程、仕掛、時間 | 平均時間だけを見る |
| 事務改善 | 見積・手配・承認 | 帳票、入力、承認 | システム画面だけを見る |
| 品質改善 | 異常発生から処置 | 検知、隔離、判定 | 正常時だけを描く |
最初は、部門間の受け渡しと待ちが分かる粒度で十分です。問題区間が分かったら、その部分だけ詳細化します。
4. 業務プロセスを可視化する7つの手順
1. 目的と開始・終了点を決める
「業務を見える化する」では広すぎます。「見積回答の遅れを調べる」「受注から初回出荷までの滞留を把握する」など、問いを決めます。
2. 代表する実案件を選ぶ
理想的な案件だけでなく、通常案件と問題が起きた案件を比べます。ただし、顧客名や個人情報は共有資料で匿名化します。
3. 現場で物と情報を追う
会議室で想像して描かず、仕掛品、帳票、システム時刻、メール、図面の版を確認します。誰かを評価するためではなく、流れを確認するために観察します。
4. 作業・待ち・戻りを分けて記録する
作業時間と経過時間を分けます。判断待ち、材料待ち、まとめ処理待ち、差し戻しを別記号にすると、改善候補が見つけやすくなります。
5. 入力・出力・責任を確認する
各工程で「何を受け取り、何を完成させ、誰へ渡すか」を書きます。完了条件が曖昧なら、受け渡し時の確認項目を決めます。
6. ボトルネック候補と原因仮説を付ける
滞留の長い区間に印を付けます。ただし、長い理由を即断せず、能力不足、情報不足、優先順位、品質、ロット条件などに分けます。
7. 更新責任と見直し日を決める
改善で手順が変わったら図も更新します。版、更新日、責任者を置き、古い図を現場に残しません。
5. 事実と推測を分ける観察表
「営業の情報が遅い」「現場が計画を守らない」といった表現は、改善につながりにくいものです。観察した事実、影響、原因仮説、追加確認を分けます。
| 項目 | 記入例の考え方 |
|---|---|
| 事実 | 注文受領から図面確認開始まで停止していた |
| 影響 | 材料手配と工程予約が始められなかった |
| 原因仮説 | 必須情報の定義不足、承認者不在など |
| 追加確認 | 注文書、図面版、受領時刻、確認履歴 |
| 改善案 | 受付条件、代理承認、通知方法の見直し |
| 判定方法 | 同じ定義で待ち時間と差し戻しを比較 |
原因仮説を事実として扱わないことが重要です。複数の問題が同じ場所に見える場合は、案件を増やして確認します。
6. 可視化から改善テーマへ変える方法
可視化した問題をすべて同時に直す必要はありません。次の順に絞ります。
- 顧客・経営への影響を確認する 納期、品質、原価、在庫、安全のどれへ影響するかを明確にします。
- 発生頻度と範囲を確認する 一件の例外か、製品群や部門に共通するかを分けます。
- 真因の確からしさを確認する データで確認済みか、追加観察が必要かを示します。
- 変更可能な範囲を決める 社内で変えられること、顧客や仕入先との協議が必要なことを分けます。
- 小さな実験を置く 対象と期間を限定し、変更前後を同じ方法で確認します。
部門間の優先順位は製造業の製販会議で合意できます。会議では図の説明に時間を使い過ぎず、未確認事項、意思決定、担当、期限を決めます。
7. 品質トラブル後の是正処置を「例外フロー」として可視化する
品質トラブル後の是正処置は、通常フローへ「品質対応」と一箱だけ足すのでは不十分です。異常検知から封じ込め、原因確認、変更、標準反映、効果確認までを別の流れにし、各段階の入力、判断者、完了条件を描きます。 対策実施日と案件完了日を分けることで、教育や文書発行だけで通常運用へ戻すことを防げます。
| 段階 | 主な入力 | 判断責任 | 次へ進む条件 |
|---|---|---|---|
| 異常検知 | 現品、測定、顧客情報 | 現場・品質 | 現象と対象が識別できる |
| 封じ込め | 在庫、仕掛、出荷状況 | 品質・製造責任者 | 影響拡大を当面止められる |
| 原因確認 | 記録、良品との差、反証 | 工程責任者・品質 | 推測と確認済み原因を分けられる |
| 変更実装 | 設備、治具、条件、標準 | 変更承認者 | 対象範囲と戻し条件が明確 |
| 展開 | 旧版、教育、作業許可 | 各部門責任者 | 対象場所への反映を確認できる |
| 効果確認 | 再発、逸脱、副作用 | 完了承認者 | 継続・修正・停止を判定できる |
例外フローを作る手順は、次の五つです。
- 通常フローのどこで異常を検知できるかを示す 検査だけでなく、加工条件、設備警報、仕掛の滞留、顧客連絡など検知経路を置きます。
- 封じ込めと恒久対策を別の箱にする 出荷停止や選別は必要でも、原因を除く変更と同じ完了条件にしません。
- 各受け渡しの入力と完了条件を決める 品質から製造、設計、調達へ渡す情報と、受け取った側が判断できる状態を明記します。
- 通常フローへ戻す条件と戻し方を置く 誰が再開を承認し、想定外の副作用が出たときにどの条件へ戻すかを決めます。
- 効果確認を後工程として残す 対策実施後の確認日、指標、判定者をフロー上に置き、未確認なら案件を閉じず判定保留にします。
製造業の再発防止では、封じ込め・修正・是正・横展開の違いと完了判定を詳しく説明しています。プロセス可視化では、その判断が部門間で止まる場所と、必要な証拠が切れる場所を見つけます。
8. システム化の前に整理すること
業務プロセスを可視化すると、システム導入で解決できそうな問題が見えます。しかし、次の点を整理しないまま導入すると、複雑な運用を固定することがあります。
- 正本となるデータは何か
- いつ、誰が入力するか
- 完了・承認の条件は何か
- 例外時に誰が判断するか
- 不要にできる入力や帳票は何か
- 他部門が必要とする情報は何か
- 更新履歴をどこへ残すか
既存の表をそのまま電子化するのではなく、目的のない項目、重複、承認を減らしてから要件を決めます。製造業の予実差異管理と連携する場合も、現場入力と経営集計の定義を一致させます。
9. 可視化が失敗する典型例
- 管理者だけで理想フローを描く
- 作業時間だけ測り、待ち時間を記録しない
- 通常案件だけ見て例外処理を除外する
- 個人の評価や責任追及に使う
- 図を細かくし過ぎて更新できない
- 改善優先順位と担当を決めない
- 変更後も古い帳票やルールを残す
可視化は「誰が悪いか」ではなく「どの条件で流れが止まるか」を共通言語にするために使います。心理的な安全性がなければ、例外や手戻りの情報が集まりません。
10. 役割別にAIへ聞く質問
| 役割 | AIへの質問例 | 匿名化して渡す情報 | 人が確認すること |
|---|---|---|---|
| 経営者 | 「受注から出荷の経営リスクを整理して」 | 部門と流れ、課題区分 | 優先範囲、投資判断 |
| 工場長 | 「物・情報・判断の三つに工程を分類して」 | 匿名化した工程一覧 | 実際の流れ、例外 |
| 営業責任者 | 「受注引継ぎの必須情報を整理して」 | 要求区分、帳票項目 | 顧客合意、責任範囲 |
| 品質責任者 | 「異常時フローの抜けを点検して」 | 判定区分、連絡順 | 品質責任、法令・契約 |
| IT担当 | 「重複入力と正本候補を比較して」 | システム名、項目区分 | 権限、連携、運用 |
顧客名、図面、価格、個人情報、認証情報を外部AIへ渡しません。生成されたフローは現場事実と照合し、未確認箇所を明示します。
11. よくある質問
製造業の業務プロセス可視化はどこから始めますか?
一つの代表案件を選び、受注から出荷まで実際にたどります。部門別の理想手順ではなく、物・情報・判断が動いた事実と待った時間を記録します。
業務フローは細かく書くほどよいですか?
目的に必要な粒度に絞ります。最初は部門間の受け渡しと滞留が分かる粒度にし、原因を調べる工程だけ詳細化します。
現場への聞き取りだけで可視化できますか?
聞き取りだけでは例外や待ち時間が抜けることがあります。帳票・システム時刻・仕掛品・現場観察を照合し、事実と推測を分けます。
プロセスマップを作った後は何をしますか?
滞留時間、差し戻し、重複入力、判断待ちを印し、影響と頻度で改善候補を絞ります。担当、期限、確認指標を決めて小さく試します。
システム導入前に可視化は必要ですか?
必要です。現状の重複や曖昧な責任を整理せずにシステム化すると、複雑な手順をそのまま固定する可能性があります。
品質トラブル後の是正処置は、業務フローにどう描きますか?
通常フローから異常検知で分岐させ、封じ込め、原因確認、変更、標準反映、効果確認の入力・責任者・完了条件を分けて描きます。実施日だけで通常フローへ戻しません。
まとめ
製造業の業務プロセス可視化は、部門ごとの作業説明を並べることではありません。実案件を追い、物・情報・判断と時間を一枚にし、部門間の待ち、戻り、重複を改善候補へ変える活動です。
受注から出荷までの流れが部門ごとに分断され、改善の起点が定まらない場合は、株式会社Move Forward Marketingにご相談ください。私たちは、経営と現場の事実をつなぎ、判断と実行が進むプロセス設計を支援します。
根拠・参考資料
- 経済産業省「2026年版ものづくり白書」(2026年10月18日閲覧)
- J-Net21「プロセス改善による生産性向上」(2026年10月18日閲覧)
- 中小企業基盤整備機構「生産性向上のポイント」(2026年10月18日閲覧)
※本記事は一般的な業務プロセス改善の考え方を整理したものです。実際の手順、品質要求、情報管理は、自社の現場、契約、規程に合わせて確認してください。